Jak utrzymać precyzję spawania laserowego i bezpieczną pracę urządzenia w warsztacie
Precyzyjne utrzymanie parametrów optycznych i termicznych urządzenia pomaga zapewnić powtarzalną jakość spoin w warunkach warsztatowych. Czystość otoczenia, stabilne chłodzenie oraz wydajna wentylacja wpływają na stabilność procesu, głębokość przetopu i ograniczenie ryzyka powstawania niezgodności spawalniczych. W środowisku produkcyjnym, w którym pracują różnorodne maszyny, właściwa organizacja stanowiska zyskuje szczególne znaczenie.
Jak optyka i chłodzenie wpływają na jakość spoiny?
Zabrudzona soczewka ochronna może powodować nieregularną szerokość spoiny oraz zmniejszenie głębokości przetopu przy niezmienionych ustawieniach urządzenia. Kurz, opary i odpryski osadzające się na elemencie ochronnym mogą ograniczać prawidłowe przekazywanie energii wiązki do miejsca spawania. Każda profesjonalna spawarka laserowa wymaga również prawidłowo działającego układu chłodzenia, którego parametry powinny odpowiadać wymaganiom producenta konkretnego urządzenia. Nieprawidłowa praca systemu termicznego może prowadzić do przegrzewania komponentów. Czyste stanowisko robocze dodatkowo ogranicza ilość zanieczyszczeń docierających do wrażliwych elementów maszyny.
Co sprawdzić przed uruchomieniem maszyny w zakładzie?
Operator powinien zweryfikować stan elementów ochronnych optyki oraz parametry przepływu gazu osłonowego zgodnie z instrukcją urządzenia i wymaganiami procesu. Procedura startowa obejmuje również sprawdzenie działania układu chłodzenia, komunikatów diagnostycznych i zabezpieczeń. W urządzeniach wyposażonych w funkcje kontroli dostępu należy dodatkowo upewnić się, że system autoryzacji działa prawidłowo.
Jako polski producent i dostawca maszyn WOLSEN zwracamy uwagę na właściwą organizację różnych stref obróbki. Oddzielenie stanowiska spawania od procesów generujących duże ilości pyłu pomaga ograniczyć osadzanie się zanieczyszczeń na optyce i elementach wentylacyjnych urządzenia.
Jak przygotowanie powierzchni zmienia ryzyko powstawania porów?
Dokładne oczyszczenie powierzchni elementu z rdzy, tłuszczu, farby, wilgoci i innych zanieczyszczeń ogranicza ryzyko powstawania porów oraz niestabilności procesu. W zależności od materiału stosuje się odpowiednio dobrane metody mechaniczne lub chemiczne. Zanieczyszczenia obecne w strefie łączenia mogą podczas nagrzewania uwalniać gazy i pogarszać jakość powstającej spoiny.
Szczególnej uwagi wymagają materiały silnie odbijające promieniowanie wykorzystywane przez dane źródło laserowe, w tym niektóre stopy aluminium i miedzi. Sposób przygotowania ich powierzchni oraz parametry procesu powinny być zgodne z dokumentacją urządzenia i zaleceniami technologicznymi. Pozwala to ograniczyć zarówno ryzyko wad spoiny, jak i zagrożenia związane z odbiciem promieniowania.
Jak chronić wzrok i ograniczać niebezpieczne odbicia wiązki?
Dobór środków ochrony przed promieniowaniem laserowym zależy od długości fali, mocy urządzenia, charakteru procesu oraz wyników oceny ryzyka na konkretnym stanowisku. W przypadku laserów dużej mocy samo stosowanie okularów ochronnych nie zastępuje odpowiednich zabezpieczeń technicznych. Środki ochrony oczu powinny być dobrane do parametrów lasera i spełniać wymagania odpowiednich norm, w tym PN-EN 207. Promieniowanie stosowane w wielu laserach włóknowych jest niewidoczne dla ludzkiego oka, a wiązka bezpośrednia i jej odbicia mogą stanowić poważne zagrożenie dla wzroku i skóry.
Stanowisko powinno być odpowiednio wydzielone, a dostęp do strefy zagrożenia kontrolowany. Stosowane osłony i ekrany muszą być przeznaczone do ochrony przed promieniowaniem o parametrach właściwych dla konkretnego urządzenia. Istotne są również procedury organizacyjne, oznakowanie oraz przeszkolenie osób obsługujących sprzęt.
Jak planuje się zasilanie i odciąg na stanowisku pracy?
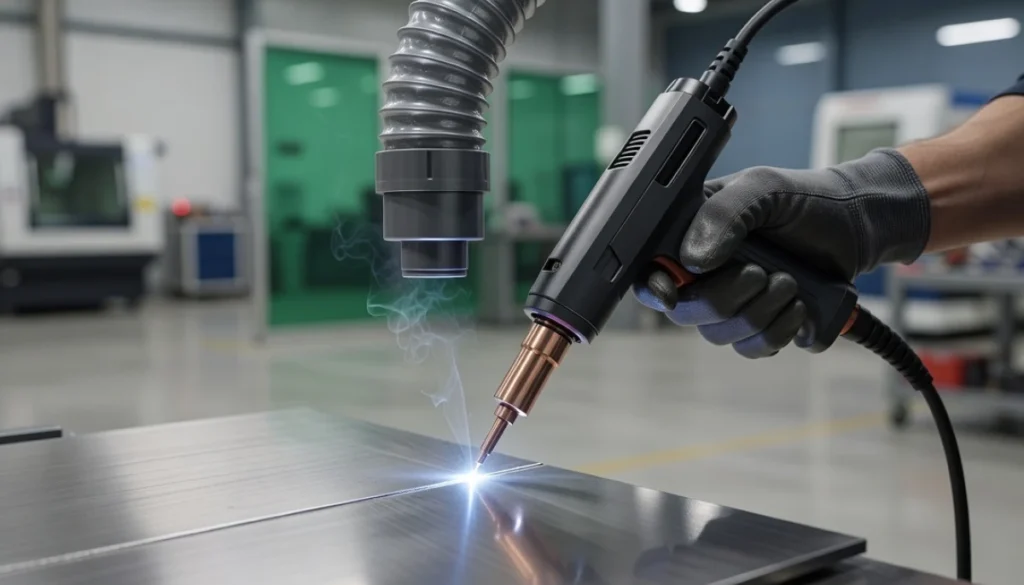
Parametry instalacji odciągowej należy dobrać do rodzaju obrabianego materiału, intensywności procesu oraz ilości powstających dymów i pyłów. Skuteczny odciąg miejscowy powinien wychwytywać zanieczyszczenia możliwie blisko miejsca ich powstawania. Jest to szczególnie istotne podczas obróbki materiałów, których dymy mogą zawierać substancje szkodliwe.
Wymagania dotyczące zasilania zależą natomiast od konkretnego modelu spawarki, jej mocy oraz urządzeń pomocniczych, dlatego napięcie, zabezpieczenia i przekroje przewodów należy dobierać zgodnie z dokumentacją techniczną producenta oraz wymaganiami instalacji zakładowej. Dostarczając maszyny do metalu z naszej bazy w Wielkopolsce, zwracamy uwagę na odpowiednie przygotowanie infrastruktury jeszcze przed instalacją urządzenia. Właściwe rozmieszczenie pozostałych maszyn powinno jednocześnie uwzględniać logistykę produkcji oraz wymagane strefy bezpieczeństwa.
Po czym poznać, że soczewka wymaga czyszczenia lub wymiany?
Pogorszenie stabilności procesu, zmiana wyglądu spoiny lub spadek skuteczności spawania przy niezmienionych parametrach mogą wskazywać na zanieczyszczenie elementów ochronnych optyki. Sygnałem ostrzegawczym są również widoczne osady, przebarwienia lub uszkodzenia powierzchni elementu ochronnego. W takiej sytuacji należy przerwać pracę i przeprowadzić kontrolę zgodnie z instrukcją serwisową urządzenia.
Uszkodzonego elementu optycznego nie należy ponownie wykorzystywać, jeśli producent kwalifikuje dane uszkodzenie do wymiany. Do czyszczenia powinno się stosować wyłącznie środki, materiały bezpyłowe i procedury wskazane przez producenta urządzenia lub głowicy. Niewłaściwe czyszczenie może uszkodzić powłoki optyczne i zwiększyć koszty późniejszego serwisu.
Kiedy weryfikować ustawienia i reagować na błędy układu?
Kontrola stanu optyki, układu chłodzenia, gazu osłonowego i zabezpieczeń powinna być prowadzona regularnie, zgodnie z harmonogramem określonym w instrukcji producenta oraz intensywnością eksploatacji urządzenia. Częstotliwość przeglądów może różnić się w zależności od modelu spawarki i warunków panujących w zakładzie. Szczególnie zapylone środowisko może wymagać częstszej kontroli elementów wentylacyjnych i ochronnych.
Nie należy ignorować alarmów dotyczących temperatury, przepływu cieczy chłodzącej, gazu czy innych parametrów monitorowanych przez urządzenie. Jeśli rozwijasz park maszynowy i szukasz sposobów na zwiększenie wydajności, warto dokładnie przeanalizować parametry techniczne sprzętu pod kątem lokalnych warunków instalacyjnych. Regularne czyszczenie elementów wentylacyjnych oraz przestrzeganie harmonogramu konserwacji pomaga ograniczyć ryzyko awarii elektroniki i nieplanowanych przestojów.
Precyzja spoin zależy od czystej optyki, stabilnego chłodzenia, właściwego gazu osłonowego i skutecznej wentylacji. Kluczowe jest też staranne przygotowanie materiału, ochrona wzroku przed odbiciami oraz regularna kontrola soczewek, przewodów i poziomu płynu. Sygnały alarmowe to spadek przetopu, nieregularna spoina i przebarwienia na osłonie.
FAQ
Jak często sprawdzać optykę w spawarce laserowej?
Optykę należy sprawdzać na początku każdej zmiany roboczej, czyli zwykle co 8 godzin pracy. Regularna kontrola pozwala wychwycić zabrudzenia, przebarwienia i uszkodzenia powłok zanim pogorszą jakość spoiny.
Po czym poznać, że soczewka wymaga czyszczenia albo wymiany?
Soczewka wymaga reakcji, gdy spoina staje się nieregularna, spada głębokość przetopu albo na osłonie widać żółte lub brązowe przebarwienia. Uszkodzona powłoka antyrefleksyjna oznacza konieczność wymiany elementu.
Dlaczego przygotowanie powierzchni ma tak duże znaczenie?
Czysta powierzchnia ogranicza liczbę porów, rozprysków i późniejszej obróbki spoiny. Usunięcie rdzy, tłuszczu, farby i kurzu poprawia stabilność łączenia oraz zmniejsza ryzyko uszkodzenia głowicy przez odpryski.
Jak ograniczyć niebezpieczne odbicia wiązki podczas spawania?
Odbicia ogranicza się przez stosowanie osłon fizycznych, certyfikowanych ekranów i odpowiednich okularów ochronnych zgodnych z normą PN-EN 207. Przy blachach miedzi i aluminium pomaga także zmatowienie strefy łączenia.
Co trzeba sprawdzić przed uruchomieniem urządzenia?
Przed startem trzeba zweryfikować stan soczewek, ciśnienie gazu osłonowego oraz przepływ płynu chłodzącego. Ważne jest też sprawdzenie zasilania i zabezpieczeń, aby uniknąć awarii oraz spadków napięcia.