Jak dobrać imadło do pracy w warsztacie stolarskim i metalowym
Imadło warsztatowe umożliwia stabilne mocowanie elementów podczas cięcia, wiercenia, szlifowania czy gwintowania. Narzędzie to przydaje się przy pracach wymagających użycia obu rąk oraz podczas obróbki ciężkich detali stalowych lub drewnianych. Właściwy dobór sprzętu zależy od specyfiki obrabianego materiału, przewidywanych obciążeń oraz konstrukcji samego stołu roboczego.
Do jakich prac służy imadło w warsztacie?
Podstawowym zadaniem tego narzędzia jest unieruchomienie obrabianego przedmiotu. Rozwiązanie to pozwala na bezpieczniejsze i bardziej precyzyjne posługiwanie się narzędziami ręcznymi oraz elektronarzędziami. Odpowiednio dobrane imadła ograniczają ryzyko przesunięcia się detalu. Widać to dobrze na przykładzie cięcia rur stalowych szlifierką kątową. Operator zyskuje większą kontrolę nad procesem obróbki i możliwość swobodnej pracy oburącz. Stabilizacja detalu w szczękach ogranicza ryzyko jego niekontrolowanego przemieszczenia podczas wykonywania operacji warsztatowych. W profesjonalnych zakładach odpowiednio duża siła mocowania pomaga również ograniczyć drgania podczas obróbki.
Czym różni się imadło ślusarskie od maszynowego?
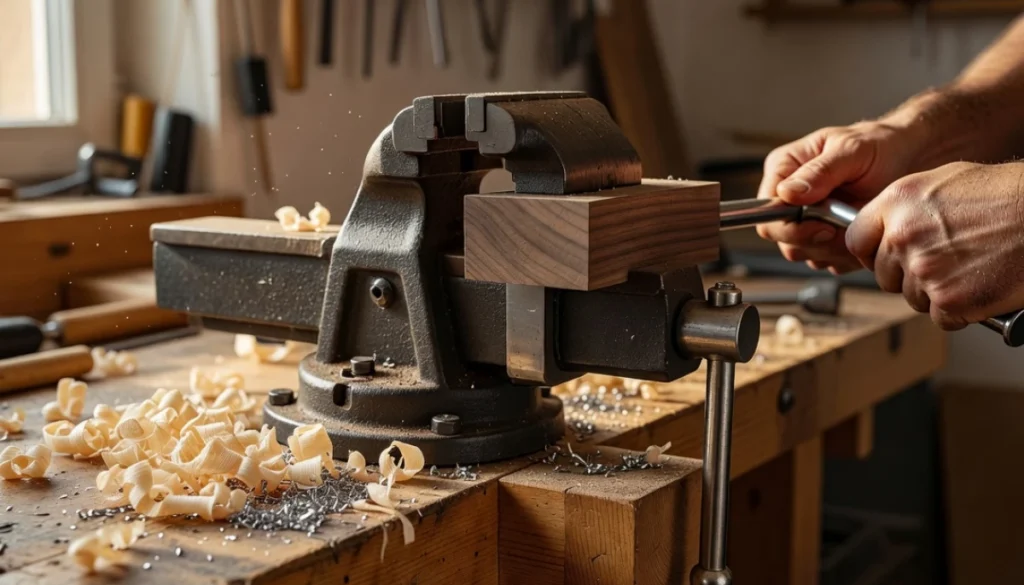
Imadło ślusarskie posiada masywny korpus wykonany najczęściej z żeliwa lub stali. Służy przede wszystkim do ogólnych prac warsztatowych i jest mocowane do stołu roboczego. Imadło maszynowe instaluje się natomiast bezpośrednio na stole obrabiarki. Jako dostawca maszyn i wyposażenia warsztatowego obserwujemy, że prawidłowe rozróżnienie tych dwóch typów ma duże znaczenie przy kompletowaniu stanowiska. Modele maszynowe są projektowane z myślą o dokładnym pozycjonowaniu detalu podczas wiercenia, frezowania lub innych operacji obróbczych. Imadła ślusarskie ze szczękami o szerokości od około 100 do 150 mm dobrze sprawdzają się przy typowych pracach ręcznych. Warianty maszynowe nie powinny być natomiast wykorzystywane do czynności udarowych, jeśli producent nie przewidział takiego zastosowania.
Z jakiego materiału korpus lepiej znosi obciążenia?
Stal kuta charakteryzuje się wysoką odpornością na obciążenia dynamiczne i uderzenia. Żeliwo sferoidalne stanowi natomiast popularne rozwiązanie w wielu zastosowaniach warsztatowych ze względu na korzystne połączenie wytrzymałości i zdolności tłumienia drgań. Wybór materiału korpusu wpływa zarówno na trwałość imadła, jak i jego przydatność do określonych prac.
| Materiał korpusu | Główne właściwości | Typowe zastosowanie |
|---|---|---|
| Stal kuta | Wysoka odporność na obciążenia dynamiczne i pękanie | Ciężkie prace warsztatowe i przemysłowe |
| Żeliwo sferoidalne | Dobra wytrzymałość i tłumienie drgań | Warsztaty, obróbka skrawaniem |
| Żeliwo szare | Dobre tłumienie drgań, ale większa kruchość | Lżejsze prace warsztatowe |
Zdolność korpusów żeliwnych do tłumienia drgań może korzystnie wpływać na stabilność obróbki. Ostateczny wybór powinien jednak wynikać z konstrukcji konkretnego modelu, jego parametrów znamionowych i przewidzianego przez producenta zastosowania.
Jakie parametry montażu imadła są kluczowe?
Sposób montażu zależy ściśle od specyfikacji konkretnego modelu. Nie należy przyjmować jednej minimalnej grubości blatu odpowiedniej dla wszystkich rodzajów imadeł. Parametry mocowania trzeba każdorazowo sprawdzić w dokumentacji producenta. Prawidłowe osadzenie osprzętu na stole roboczym zapewnia stabilność podczas pracy i zapobiega kolizji ruchomych części imadła z elementami konstrukcyjnymi stanowiska. Istotna jest również ergonomiczna wysokość montażu, którą należy dostosować do rodzaju wykonywanych czynności oraz wzrostu użytkownika.
Jakie błędy powodują uszkodzenie obrabianego detalu?
Nadmierne dokręcanie śruby pociągowej, szczególnie z wykorzystaniem dodatkowych przedłużek zwiększających moment obrotowy, może doprowadzić do uszkodzenia mechanizmu lub korpusu. Dopuszczalnej siły zacisku nie należy przekraczać, a jej wartość trzeba sprawdzić w specyfikacji konkretnego modelu. Zanieczyszczenie prowadnic opiłkami może natomiast przyspieszać ich zużycie i pogarszać płynność pracy.
Główne problemy wynikają z niewłaściwej eksploatacji sprzętu:
- Mocowanie krótkiego detalu wyłącznie przy jednej krawędzi szczęk może powodować nierównomierne obciążenie mechanizmu.
- Praca bez miękkich nakładek przy delikatnych materiałach może pozostawiać na ich powierzchni trwałe ślady.
- Uderzanie w elementy zamocowane w precyzyjnym imadle maszynowym może doprowadzić do uszkodzenia mechanizmu lub utraty dokładności.
Regularne czyszczenie prowadnic i konserwacja śruby pociągowej zgodnie z zaleceniami producenta pomagają zachować sprawność mechanizmu mocującego.
Jakie imadła Bison sprawdzają się w obróbce metalu?
W ofercie Wolsen dostępne są maszyny do obróbki metalu oraz urządzenia mocujące przeznaczone do różnych zastosowań warsztatowych i przemysłowych. Imadła maszynowe Bison są projektowane między innymi z myślą o pracy na frezarkach i wiertarkach. W zależności od modelu mogą być wyposażone w hartowane wkładki szczękowe oraz precyzyjnie wykonane powierzchnie prowadzące. Zastosowanie odpowiednio wykonanych szczęk sprzyja stabilnemu mocowaniu obrabianych elementów podczas skrawania. Wybierając konkretny wariant, należy zweryfikować w aktualnej dokumentacji producenta szerokość szczęk, zakres rozwarcia, siłę zacisku, sposób mocowania oraz dopuszczalne obciążenia.
Co rozważyć przy kompletowaniu wyposażenia stanowiska?
Rozmiar szczęk, zakres rozwarcia oraz siła zacisku powinny odpowiadać wymiarom detali i charakterowi prowadzonych operacji technologicznych. W przypadku dużych elementów konieczny może być model zapewniający odpowiednio szerokie rozwarcie szczęk. W zakładach zajmujących się precyzyjną obróbką skrawaniem sprawdzają się imadła maszynowe przystosowane do mocowania na stołach obrabiarek, w tym stołach wyposażonych w rowki teowe.
Przy modernizacji parku maszynowego warto porównać specyfikację imadła z parametrami posiadanej obrabiarki. Pozwala to właściwie dobrać wymiary podstawy, sposób mocowania, zakres roboczy oraz wymaganą dokładność. Model z podstawą obrotową może dodatkowo ułatwiać ustawianie detalu pod wymaganym kątem, o ile takie rozwiązanie odpowiada charakterowi wykonywanej obróbki.
Imadło stabilizuje detal podczas cięcia, wiercenia, szlifowania i gwintowania, zwiększając bezpieczeństwo oraz kontrolę nad obróbką. O wyborze decydują typ narzędzia, materiał korpusu, sposób montażu, zakres otwarcia szczęk i częstotliwość pracy. Błędy użytkowania prowadzą do luzów, odkształceń i uszkodzeń powierzchni.
FAQ
Kiedy imadło naprawdę poprawia bezpieczeństwo pracy?
Imadło poprawia bezpieczeństwo wtedy, gdy unieruchamia detal i pozwala pracować obiema rękami bez ryzyka przesunięcia materiału. Ma to szczególne znaczenie przy cięciu, wierceniu, szlifowaniu i gwintowaniu. Stabilne mocowanie ogranicza też skutki odrzutu narzędzia i zmniejsza ryzyko urazów dłoni.
Czym różni się imadło ślusarskie od maszynowego?
Imadło ślusarskie służy do ogólnych prac przy stole roboczym i lepiej znosi obróbkę udarową. Imadło maszynowe montuje się na obrabiarce i jest przeznaczone do precyzyjnego frezowania lub wiercenia. Różnią je także konstrukcja podstawy, dokładność prowadnic i sposób przenoszenia obciążeń.
Stal czy żeliwo — jaki materiał korpusu wybrać?
Stal kuta najlepiej znosi silne uderzenia i duże obciążenia dynamiczne. Żeliwo sferoidalne jest dobrym kompromisem dla większości warsztatów, bo łączy wytrzymałość z tłumieniem drgań. Żeliwo szare sprawdza się głównie przy lżejszych pracach, bo gorzej znosi przeciążenia.
Od czego zależy wygoda montażu imadła na stole?
Wygodę montażu wyznaczają wysokość blatu, zgodność z instrukcją mocowania oraz odpowiedni rozstaw punktów mocujących. Znaczenie ma też tak dobrany montaż, by śruba pociągowa nie kolidowała z konstrukcją stołu. Dobrze ustawione imadło powinno znajdować się mniej więcej na wysokości pracy rąk.
Jakie błędy najczęściej niszczą imadło i obrabiany materiał?
Najczęściej szkodzi nadmierne dokręcanie, używanie przedłużek do śruby oraz praca na zabrudzonych prowadnicach. Uszkodzenia powoduje też mocowanie krótkich elementów na krawędzi szczęk i brak miękkich wkładek przy delikatnych materiałach. W precyzyjnych imadłach błędem jest również uderzanie młotkiem w zaciśnięty detal.