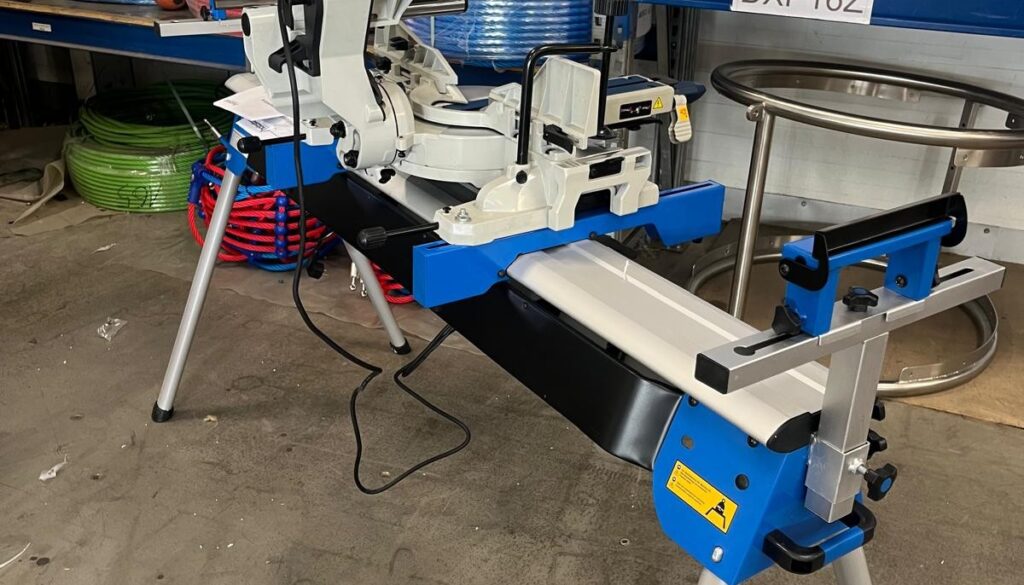
Jak ustawić ukośnicę do powtarzalnych cięć w drewnie i cienkich profilach metalowych?
Precyzyjne cięcia poprzeczne w drewnie i cienkich profilach metalowych wymagają odpowiednio skonfigurowanego sprzętu. Powtarzalność obróbki zależy od stabilnego mocowania materiału, wykorzystania sztywnych blokad kątowych oraz właściwej kalibracji ograniczników długości. Zrozumienie mechaniki zagłębiania tarczy eliminuje problem poszarpanych krawędzi i kosztownych błędów materiałowych podczas realizacji całych partii elementów.
Jaką rolę pełni ukośnica w seryjnych cięciach?
Ukośnice sprawdzają się wyśmienicie przy docinaniu listew, opasek drzwiowych, ramek i elementów konstrukcyjnych. Liczy się tam zachowanie absolutnie identycznych proporcji dla każdego detalu w wypuszczanej partii. Jako dostawca maszyn marki WOLSEN obserwujemy, że największą precyzję zapewnia odpowiednie wykorzystanie fabrycznych detentów. Blokady zapadkowe na stałych kątach 0°, 15°, 22,5°, 30° i 45° pozwalają powtarzać cięcie bez użycia ręcznych kątomierzy. Ograniczniki długości oraz sztywne prowadnice boczne dodatkowo stabilizują obrabiany profil. Takie przygotowanie maszyny drastycznie skraca proces tworzenia powtarzalnych części frontów, szuflad czy cokołów meblowych.
Jak dobrać tarczę do drewna bez wyrywania włókien?
Cięcia poprzeczne w litym drewnie gatunkowym wymagają użycia tarczy z uzębieniem naprzemiennie skośnym (ATB) oraz ujemnym kątem natarcia zęba. Większa liczba zębów, wynosząca zazwyczaj od 60 do 80 przy średnicy tarczy 216–305 mm, odcina znacznie mniejszy wiór. Taka geometria skutecznie zapobiega szarpaniu delikatnych włókien na wyjściu ostrza z materiału. Narzędzia z mniejszym zagęszczeniem węglików stosuje się wyłącznie przy zgrubnych cięciach wzdłużnych w drewnie budowlanym. Priorytetem pozostaje tam szybkie i bezproblemowe odprowadzanie urobku na zewnątrz strefy roboczej, a nie gładkość samej płaszczyzny.
Kiedy ciąć cienkie profile metalowe ukośnicą?
Obróbka profili aluminiowych oraz miedzianych na sprzęcie stolarskim wymaga bezwzględnej zmiany piły roboczej. Dystrybuując urządzenia do obróbki metalu dla nowoczesnych zakładów, regularnie przypominamy, że standardowe tarcze do drewna generują niebezpieczne wibracje, wysokie temperatury i ostre zadziory na cienkich detalach. Do tego celu przeznacza się specjalistyczne tarcze z zębem trapezowo-płaskim dostosowane do stopów nieżelaznych. Urządzenie tnące musi stać na sztywnym podłożu, a cięty materiał opiera się na prowadnicy pod silnym dociskiem. Grubość ścianki obrabianego detalu nie może przekraczać maksymalnych wartości granicznych ujętych w instrukcji obrabiarki.
Jak precyzyjnie ustawić kąt cięcia i pochylenie?
Kąt skosu poziomego ustala się poprzez zwolnienie głównej blokady stołu roboczego. Ramię obraca się do odpowiedniej wartości wyznaczonej na zintegrowanej podziałce kątowej. Pochylenie głowicy w pionie reguluje się tylną dźwignią zaciskową, po czym weryfikuje nastawę dokładnym kątomierzem cyfrowym. Złożone cięcia formatek wymagają jednoczesnego nałożenia obu tych parametrów sprzętowych. Operator analizuje trasę przejścia narzędzia, aby obracająca się tarcza nie uszkodziła wewnętrznych profili oporowych maszyny. Kalibrację mechanizmów obrotowych warto sprawdzać po każdej wymianie tarczy.
Skąd biorą się zadziory i przypalenia krawędzi?
Szorstki zadzior powstający na metalowym elemencie wynika najczęściej ze zbyt ostrego kąta natarcia zęba lub niedostatecznego ustabilizowania formatki. Ciemne przypalenie krawędzi drewna to bezpośredni efekt pracy stępionym ostrzem, zębiną pokrytą zaschłą żywicą lub zbyt wolnego opuszczania głowicy. Rozwarstwienie cienkiego laminatu meblowego wskazuje z kolei na brak dolnego podparcia listwy od strony wyjścia piły. Główne objawy ostrzegawcze przed zniszczeniem materiału obejmują niespodziewany wzrost oporu cięcia, gryzący zapach spalenizny oraz wyczuwalne drgania. Staranna konserwacja i mycie zębów tarczy natychmiast eliminują większość tych defektów jakościowych.
Jak bezpiecznie zorganizować stanowisko cięcia?
Szybkoobrotowe urządzenie tnące wymaga mocnego przykręcenia do równego blatu lub dedykowanego stojaka mobilnego. Organizacja ergonomicznej przestrzeni opiera się na przestrzeganiu jasno określonych standardów bezpieczeństwa:
- Dłonie pracownika muszą znajdować się w odległości minimum 100 milimetrów od linii skrawania.
- Zespół tnący zagłębia się w materiał dopiero po pełnym rozpędzeniu wrzeciona silnika.
- Krótkie detale blokuje się wyłącznie mechanicznymi ściskami śrubowymi.
- Wióry oraz szkodliwy pył na bieżąco usuwa się za pomocą zintegrowanego systemu odciągu.
Praktyczne ułożenie dodatkowych przymiarów eliminuje przestoje maszyny i mocno odciąża kręgosłup operatora podczas długich zmian pracy.
Co optymalizuje przejście do dalszej obróbki?
Seryjne docinanie pod kątem organizuje się jako operację następującą po wstępnym rozkroju dużych płyt. Dokładnie utrzymana długość formatek pozwala na bardzo szybkie przejście do kolejnych działów w stolarni. Jako polski producent solidnych okleiniarek wiemy z praktyki, że jedynie idealnie równy i prostopadły przekrój zapewnia trwałe nałożenie kleju oraz obrzeża z tworzywa. Powtarzalne formatowanie krawędzi zdejmuje z pracowników konieczność ręcznego wyrównywania błędów strugiem przed klejeniem. Jeśli planujesz usprawnienie produkcji meblowej, dobrym krokiem jest dopasowanie precyzyjnych obrabiarek odpowiednich do skali i specyfiki wyrabianego asortymentu.
Powtarzalne cięcia ukośnicą zależą od stabilnego mocowania materiału, precyzyjnych blokad kątowych i właściwie dobranej tarczy. W drewnie kluczowe są uzębienie ATB oraz większa liczba zębów, a w cienkich profilach metalowych tarcza do stopów nieżelaznych i sztywne podparcie. O jakości decydują też kalibracja, tempo opuszczania głowicy, konserwacja ostrza i bezpieczna organizacja stanowiska.
FAQ
Jaka tarcza do ukośnicy sprawdza się przy cięciu drewna bez wyrywania włókien?
Najlepiej sprawdza się tarcza z uzębieniem ATB i większą liczbą zębów, zwykle 60–80 przy średnicach typowych dla ukośnic. Taka geometria odcina mniejszy wiór i ogranicza szarpanie włókien na wyjściu ostrza. Ważny jest też dobry stan tarczy, bo stępione zęby pogarszają jakość krawędzi.
Czy ukośnicą można ciąć cienkie profile metalowe?
Tak, ale tylko po założeniu odpowiedniej tarczy do metalu lub stopów nieżelaznych i przy zachowaniu limitów producenta. Standardowa tarcza do drewna może powodować wibracje, przegrzewanie i ostre zadziory. Profil musi być mocno ustabilizowany, a urządzenie ustawione na sztywnym podłożu.
Jak ustawić ukośnicę do cięć powtarzalnych?
Trzeba oprzeć się na fabrycznych blokadach kątowych, ustawić ograniczniki długości i sprawdzić kalibrację podziałki. Przy cięciach seryjnych najlepiej korzystać z tych samych nastaw i weryfikować je po wymianie tarczy. Stabilne prowadnice oraz docisk materiału zmniejszają odchyłki między elementami.
Skąd biorą się przypalenia i zadzior na krawędzi?
Przypalenia zwykle wynikają ze stępionej tarczy, zabrudzenia zębów żywicą albo zbyt wolnego opuszczania głowicy. Zadziory na metalu pojawiają się najczęściej przy złym doborze tarczy lub słabym unieruchomieniu materiału. Rozwarstwienie cienkich płyt wskazuje na brak odpowiedniego podparcia od strony wyjścia piły.
Jak zwiększyć bezpieczeństwo pracy przy ukośnicy?
Najważniejsze jest mocne zamocowanie maszyny do stołu lub stojaka, używanie ścisków do krótkich detali i utrzymywanie rąk z dala od linii cięcia. Materiał należy zagłębiać dopiero po pełnym rozpędzeniu tarczy. Warto też na bieżąco usuwać pył i wióry, bo poprawiają widoczność oraz komfort pracy.