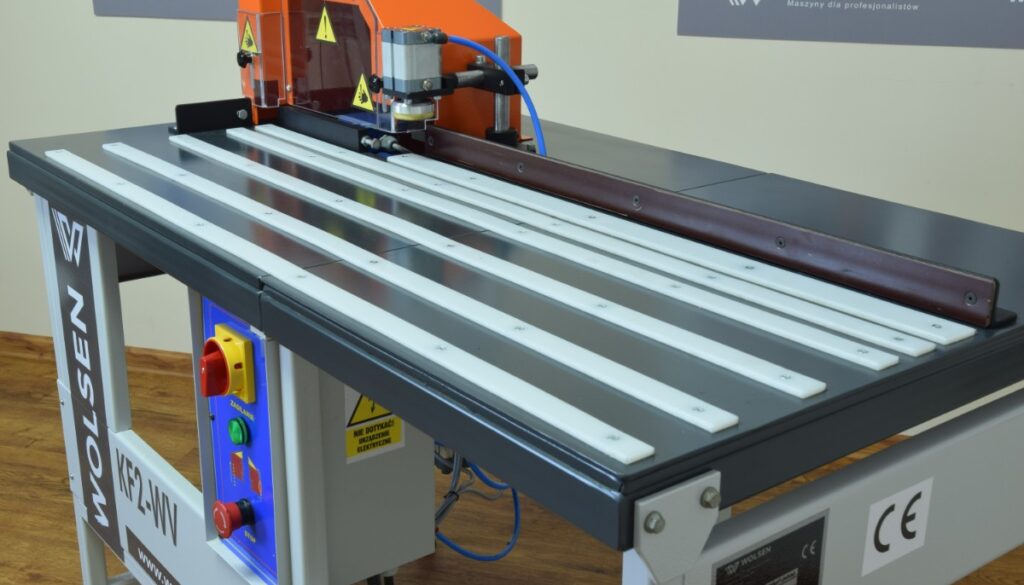
Dlaczego frezarka do narożników zmienia jakość wykończenia po oklejaniu krawędzi
Frezarka do narożników uzupełnia pracę automatycznej okleiniarki. Urządzenie usuwa nadmiar twardego obrzeża i nadaje krawędziom zaokrąglony kształt. Maszyna przelotowa bardzo często kończy obróbkę wyłącznie na prostych odcinkach płyty. Precyzyjne frezowanie na osobnym stanowisku ostatecznie decyduje o estetyce gotowego mebla.
Jako producent sprzętu stolarskiego z Potarzycy doskonale znamy techniczne realia zakładów meblarskich. Obserwujemy, że podstawowa okleiniarka wystarcza zazwyczaj tylko do prostych form. Zaawansowane wykończenie krzywoliniowych narożników wymaga już dodatkowej obróbki mechanicznej. W takich sytuacjach do pracy wkraczają profesjonalne frezarki do drewna, które zamykają cały cykl obróbczy elementów.
Kiedy obróbka narożników staje się niezbędna?
Okleiniarka przelotowa automatycznie nanosi klej, dociska taśmę i przycina jej końce. Urządzenie sprawnie wyrównuje górę i dół wyłącznie na prostych krawędziach. Rozwiązanie to wystarcza przy cienkich obrzeżach melaminowych o grubości od 0,4 mm do 1 mm. Dodatkowe frezowanie narożników staje się konieczne przy okleinach z tworzywa sztucznego powyżej 1,5 mm.
Proces ten stanowi wymóg technologiczny przy elementach łukowych i owalnych. Specjalistyczna obróbka jest równie ważna, gdy projekt zakłada zaokrąglenie rogu do promienia R2 lub R3. Zintegrowane jednostki w maszynach bazowych nie zawsze zachowują powtarzalność na kruchych laminatach. Przeniesienie tego etapu na samodzielne stanowisko pozwala całkowicie wyeliminować ostre zadziory.
Jak przebiega cykl pracy od zlicowania okleiny?
Prawidłowy proces wymaga zachowania ścisłej sekwencji działań z wykorzystaniem odpowiednich narzędzi. Zlicowanie nadmiaru obrzeża zaczyna się zawsze na prostych odcinkach płyty wiórowej. Operator używa do tego frezu wyrównującego wyposażonego w dolne łożysko prowadzące.
Pełna obróbka krawędzi dzieli się na trzy następujące po sobie kroki:
- Zlicowanie płaszczyzn: precyzyjne ścięcie wystającej taśmy na równi z laminatem płyty.
- Frezowanie narożników: formowanie estetycznego promienia ruchem przeciwbieżnym wrzeciona.
- Cyklinowanie i polerowanie: wygładzenie tworzywa i usunięcie resztek kleju poliuretanowego.
Wykonanie tych czynności we właściwym porządku zapobiega uszkodzeniu obrobionych wcześniej stref. Zachowanie przeciwbieżnego kierunku posuwu na rogu chroni delikatny fornir przed wyrwaniem włókien.
Dlaczego geometria narzędzia wpływa na krawędź?
Narzędzie z łożyskiem prowadzącym utrzymuje idealnie stały dystans od elementu roboczego. Wrzeciono równomiernie zbiera nadmiar taśmy, nie powodując powstawania wgłębień w laminacie. Węglikowe ostrza z odpowiednio wyprofilowanym kątem natarcia minimalizują ryzyko strzępienia tworzywa. Ma to szczególne znaczenie przy obróbce materiałów wysokopołyskowych.
Ostrza o promieniu R2 są najczęściej rekomendowane do grubych taśm z materiału ABS. Węglik spiekany zachowuje ostrość znacznie dłużej podczas kontaktu z twardymi spoinami. Zbyt duży promień narzędzia powoduje powstawanie głębokich wrębów. Odpowiednie dopasowanie geometrii ostrza gwarantuje czyste cięcie bez konieczności szlifowania.
W jaki sposób odciąg wiórów przyspiesza pracę?
Wydajny system odsysania zapewnia pełną widoczność linii cięcia podczas całej zmiany. Sprawny odciąg chroni również układ oddechowy operatora przed szkodliwym pyłem drzewnym. Brak mechanicznego odpylania powoduje gromadzenie się wiórów bezpośrednio pod łożyskiem. Drobiny plastiku unoszą wtedy narzędzie i tworzą faliste ślady na taśmie.
Stałe odsysanie odpadów chłodzi jednocześnie samo ostrze i obrabianą krawędź. Niższa temperatura wrzeciona ogranicza ryzyko topienia się syntetycznego obrzeża. Prawidłowa cyrkulacja powietrza w strefie roboczej zmniejsza liczbę przestojów potrzebnych na ręczne oczyszczenie blatu.
Gdzie zewnętrzne maszyny wspierają produkcję?
Urządzenia do wąskich płaszczyzn sprawdzają się znakomicie przy produkcji frontów meblowych. Obsługują również nietypowe blaty robocze i skomplikowane kształtki po oklejaniu krzywoliniowym. Wydzielone stanowisko do wykańczania narożników odciąża główną, przelotową linię produkcyjną.
Rozwiązanie to dominuje w zakładach specjalizujących się w meblach kuchennych i łazienkowych. Zewnętrzna jednostka pozwala na szybką obróbkę krótkich serii z różnymi grubościami taśmy. Włączenie osobnej maszyny w ciąg technologiczny podnosi łączną przepustowość każdego nowoczesnego warsztatu.
Zależność między ustawieniami a rodzajem taśmy
Szeroki zakres regulacji położenia głowicy ułatwia szybkie przechodzenie między surowcami. Mechanizm musi stabilnie prowadzić zarówno cienki film melaminowy, jak i twardy ABS. Grubsze okleiny wymagają głębszego zebrania materiału i zredukowanej prędkości posuwu. Cienkie taśmy papierowe są z kolei niezwykle podatne na uszkodzenia krawędzi.
Możliwość mikrometrycznej zmiany ustawień wysokości chroni kosztowne płyty meblowe. W praktyce firmy Wolsen dobieramy klientom rozwiązania techniczne tak, by umożliwiały płynną zmianę parametrów cięcia. Właściwe dopasowanie docisku i osłon zabezpiecza wrażliwe powierzchnie przed drobnymi zarysowaniami podczas obróbki.
Wpływ precyzji wykończenia na jakość mebla
Idealne wyprowadzenie narożników ma decydujące znaczenie dla produktów segmentu premium. Czysty promień krawędzi eliminuje ryzyko bolesnych skaleczeń w trakcie codziennego użytkowania. Precyzyjne fazowanie zmniejsza również podatność taśmy na pękanie pod wpływem uderzeń. Niedociągnięcia w postaci resztek kleju dyskwalifikują gotowy wyrób w oczach odbiorcy.
W produkcji wymagających mebli biurowych czy laboratoryjnych każda formatka podlega ścisłej kontroli. Ewentualne błędy i wyszczerbienia na rogu stają się od razu widoczne pod boczne światło. Jeśli planujesz rozbudowę stolarni, dobrym krokiem jest przetestowanie dedykowanych maszyn do obróbki narożników.
Frezarka do narożników domyka obróbkę po okleinowaniu, zwłaszcza przy grubych obrzeżach, elementach łukowych i wymagających promieniach R2 lub R3. O jakości decydują kolejność pracy, geometria frezu, stabilne prowadzenie, odciąg wiórów oraz możliwość precyzyjnej regulacji. Osobne stanowisko odciąża okleiniarkę i poprawia powtarzalność wykończenia.
FAQ
Kiedy sama okleiniarka nie wystarcza i potrzebna jest frezarka do narożników?
Sama okleiniarka wystarcza zwykle przy prostych krawędziach i cienkich obrzeżach. Frezarka staje się potrzebna przy grubszym obrzeżu, elementach łukowych oraz tam, gdzie trzeba uzyskać czyste wykończenie narożników bez zadziorów.
Dlaczego kolejność obróbki po oklejaniu ma takie znaczenie?
Najpierw zlicza się nadmiar obrzeża na prostych odcinkach, a dopiero potem wykańcza narożniki. Taki porządek chroni wcześniej obrobione fragmenty i zmniejsza ryzyko wyrwań, pęknięć oraz śladów po narzędziu.
Co najbardziej wpływa na czystość frezowania narożników?
Najważniejsze są geometria frezu, stabilne prowadzenie oraz właściwy kierunek pracy na rogu. Duże znaczenie ma też ostrze o odpowiednim profilu, bo ogranicza strzępienie materiału i pozwala uzyskać równy promień bez dodatkowego szlifowania.
Jak odciąg wiórów wpływa na jakość i tempo pracy?
Sprawny odciąg utrzymuje widoczność strefy cięcia i ogranicza gromadzenie się wiórów pod łożyskiem. Dzięki temu narzędzie pracuje stabilniej, mniej się nagrzewa, a operator rzadziej musi przerywać obróbkę na czyszczenie.
W jakich zastosowaniach frezarki do wąskich płaszczyzn i narożników sprawdzają się najlepiej?
Najlepiej sprawdzają się w produkcji frontów meblowych, blatów oraz elementów o niestandardowych kształtach po oklejaniu. Są szczególnie przydatne w zakładach, które obrabiają krótkie serie i potrzebują powtarzalnego wykończenia różnych grubości obrzeża.